宝威体育-专业研发与生产赛事奖牌及金属文创
国内大型体育赛事后端供应链实力厂家 全国定制专线 400-181-5855
传真:0513-82126055
手机:13584647888
邮箱:yanbojf1@126.com
地址:南通市海门区三星镇
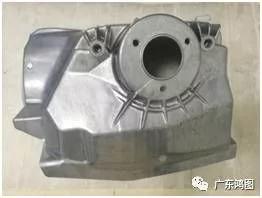
工艺是将压铸机、压铸模和压铸合金3大要素有机组合和综合运用的过程。压铸时金属填充型腔的过程,是将压力、速度、温度以及时间等工艺因素得到动态平衡的过程。这些工艺因素既相互制约,且相辅相成,只有正确选择和调整这些因素,使之协调一致,才能获得预期的结果。压射过程中,不仅重视铸件结构的工艺性、铸型的压铸机性能和结构优良性,压铸合金选用的适应性和熔炼工艺的规范性。更应重视压力、速度和时间等工艺参数对铸件质量的重要作用。这些工艺参数的选择与合理匹配,是压铸件综合性能的关键,同时也有直接影响生产效率和模具寿命。
铝合金压铸件生产过程:压射冲头移动总共分为5个阶段。其中第1阶段(慢速封口阶段)加上第2阶段(金属液堆积阶段)的压射冲头的位移量通常称为慢压射行程。第3阶段(填充阶段)的压射冲头的位移量通常称为快压射行程。第Ⅳ阶段(增压压实阶段)的压射冲头位移量通常称为增压压实行程。特别要提及的是,铸件气孔中的气体来源于合金液、模具型腔、压射室及涂料。但在正常规范的生产中铸件气孔中的气体主要来源于模具型腔和压射室,模具型腔主要靠合理的浇注系统和溢流排气系统来_大限度地减少气体进入铸件并使之排出模外,而压射室中的气体是靠调整压射行程来控制压射冲头快速填充位移的起点,也是慢压射行程的终点,使合金液以慢速充满压室前端堆积于内浇口前边,从而_大限度地减少气体被合金液卷入而带入模具型腔,达到_大限度地减少铸件中的气孔,提高
的内部质量。而在正常生产中铸件气孔中的气体主要来源于压射室。所以,在压铸过程中对压射程的控制是非常必要的。
科学维保体系,是轮胎翻新硫化罐长效服役的核心确保。相比于故障后维修,常态化预防性养护能有效规避大部分设备隐患,降低停机损耗。企业可建立设备运行档案,规范操作流程,定期检修电控系统与承压结构,杜绝违规作业。
稳定的气温管控是铸铝件批量标准化生产的核心确保。随着精密铸铝需求提升,汽车配件、机械零部件等铸铝产品,均要求车间恒温恒湿生产环境,弱化自然气温波动带来的影响。通过规范环境气温、匹配适配工艺参数,可有效降低铸铝件残次品率,提升产品强度、密封性与尺寸精度。
工艺材质与性能标准,是轮胎模具定制的核心条件。模具材质需根据轮胎生产批量、生产环境选定,常规量产模具选用铸钢、锻钢材质,具备耐受高温、耐磨损、不易变形的特性,满足高频次硫化生产需求;
成熟的轮胎模具加工工艺赋予轮胎模具的综合性能,适配各类轮胎规模化生产。花纹加工工艺,可确保轮胎抓地力、排水性等核心性能达标,均匀的模具结构能让轮胎硫化成型更均匀,有效降低残次品率。
高性价比与循环利用特性,让铝铸件成为工业制造材料。铝合金材料可回收二次利用,契合当下工业绿色生产标准。经过工艺优化的铝铸件,抗压强度高、使用寿命长,无需频繁更换维护,大幅降低设备运维成本。
工程胎翻新花纹板模后期精加工与试模检验是确保成品质量的关键环节。经过机加工的花纹板模进行喷砂、防锈处理,部分产品按需进行镀层加工,延缓硫化过程中的锈蚀损耗。随后投入试硫化试验,检验成型轮胎花纹成型效果,针对细微缺陷修正打磨。整套工艺流程严谨,兼顾模具结构强度与成型精度。
2026年8月1日上午10:00左右,阳泉的李总订购的电热节能硫化机准时发出。
凭借综合性能,低压铝铸件应用场景广泛,主要适配汽车零部件、新能源设备、五金机械、医疗器械及通讯器材等领域。针对汽车轮毂、壳体管件、精密支架等承重、密封、承压类零件,适配性强。
在环保与运营成本层面,电热节能硫化机优势突出,运行无废气污水排放,契合环保管控要求。设备实现按需加温,减少无效能耗,长期使用可有效降低用电成本。机型规格丰富,平板式、框架式均可定制,既能批量标准化生产,也可适配异形橡胶制品加工。
完善的后期处理工艺进一步提升了异形铝铸件的实用性与美观度。铸件成型后可通过打磨、抛光、阳极氧化、喷砂、喷涂等工艺优化表面质感,提升抗氧化、抗磨损能力。