宝威体育-专业研发与生产赛事奖牌及金属文创
国内大型体育赛事后端供应链实力厂家 全国定制专线 400-181-5855
传真:0513-82126055
手机:13584647888
邮箱:yanbojf1@126.com
地址:南通市海门区三星镇
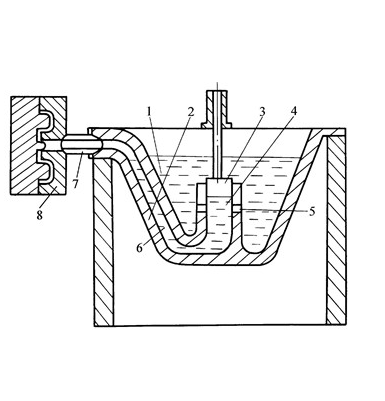
一、压铸工艺介绍: 压力铸造简称压铸,它是在高压作用下使液态或半液态金属以较高的速度填充压铸型型腔,并在压力作用下凝固而获得铸件的方法。 英国:pressure die casting. A method of casting components by injecting molten metal into a split metal die where it solidifies under pressure;also a casting produced on a pressure die casting machine. 美国:Die casting:A process in which molten metal is injected at high velocity and pressure into a mold (die)cavity 日本:在高温将熔融合金压入精密模,在短时间大量生产精度而铸肌优秀的铸造方式。 压铸特点 铸件的精度及表面质量较其他铸造方法较高,可压铸出形状复杂的薄壁件或镶嵌件,强度硬度较高,生产率高,但设备投资大,不宜进行较大余量的切削加工和热处理因为压铸速度极高,型内气体难以及时排出,种类受到限制,因为在液流的高速、高温冲刷下,压型的寿命很低。 高压和高速充填压铸型是压铸的两大特点。它常用的压射比压是从几千至几万 kPa,甚至高达 2×10⁵kPa。充填速度约在 10~50m/s,有些时候甚至可达 100m/s 以上。充填时间很短,一般在 0.01~0.2s 范围内。与其它铸造方法相比,压铸有以下三方面优点: 优点: 1、 产品质量好 铸件尺寸精度高,一般相当于 6~7 级,甚至可达 4 级;表面光洁度好,一般相当于 5~8 级;强度和硬度较高,强度一般比砂型铸造提高 25~30%,但延伸率降低约 70%;尺寸稳定,互换性好;可压铸薄壁复杂的铸件。例如,当前锌合金压铸件最小壁厚可达 0.3mm;铝合金铸件可达 0.5mm;最小铸出孔径为0.7mm;最小螺距为 0.75mm。 2、生产效率高 机器生产率高,例如国产 JⅢ3 型卧式冷空压铸机平均八小时可压铸 600~700 次,小型热室压铸机平均每八小时可压铸 3000~7000 次;压铸型寿命长,一